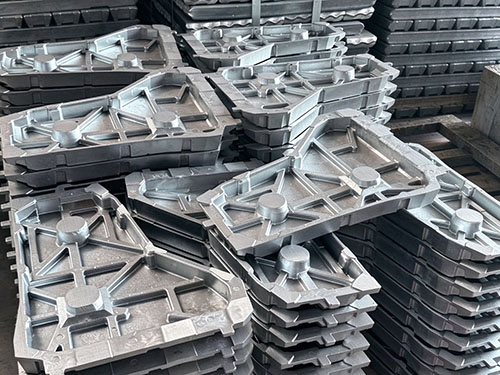
重力铸造铸件还处在高温塑性状态,内部热应力没有释放、强度极低,脱模顶出力、自重、冷却收缩差叠加,直接发生塑性变形;同时后续非均匀冷却会继续放大变形。以下小编详细说明一下:
1、材料本身:高温下铝合金强度极低(根本)
A356 这类铝硅合金,在**固相线附近、300℃以上**,抗拉强度非常低,塑性很强,几乎像软面团。
正常工艺:等铸件冷却到足够低温度(一般 200℃以内,按产品结构调整),基体具备一定刚性、屈服强度上来再开模顶出。
提前开模 → 温度很高,**铸件刚度不足,抵抗外力的能力很差**。
2、顶出机构的机械应力(直接外力)
金属型重力靠顶针顶出:
模具还很热、铸件和型腔有包紧力(收缩抱紧模具),顶针强行顶推。
- 厚壁、法兰、薄壁筋、悬臂结构、环形件:局部受力集中;
- 高温软态下,顶针位置直接顶凹、顶鼓、翘曲、法兰平面拱起。
冷却到位后,铸件已经有刚性,同样顶出力只会弹性变形,不会永久弯。
3、铸件内部温度不均,冷却收缩不一致(热应力变形)
铸件各部位壁厚不一样:厚的地方温度高、冷却慢;薄壁、筋条散热快、温度低。
提前取出离开模具,失去模具外壁的约束,**不同位置收缩速率不一样**:
薄壁先收缩、厚的后收缩,互相拉扯,产生内应力,发生翘曲、扭曲、法兰不平。
在模具里面时,模具型腔壁限制了它自由变形;提前取出,约束消失,收缩差直接释放成变形。
4、自重变形
大件、长支架、薄板、悬臂类铸件,高温软态下,**自身重量就会把工件压弯、下垂**。
在模具内有型腔支撑;拿出来悬空摆放,没有支撑,自重直接造成永久形变。
5、取出后冷却条件不对称,二次变形
刚取出的高温铸件,放在工装、托盘上:
一面接触冷工装,一面接触空气;上下、左右散热速度不一样,进一步加剧收缩差,继续翘曲。
6、补充:和砂铸的一点区别
砂铸砂模保温好,冷却慢;金属型重力模具导热快,**温度梯度更大**,早开模变形问题会更突出。