翻砂铸造就是俗称的“翻砂”,学名叫砂型铸造,是用砂子做成模具来浇铸金属零件的工艺。它的核心原理是把熔化的金属液倒进用砂子做好的空腔模具里,等冷却凝固后敲碎砂模,就得到了想要的金属零件。那么,下面小编总结一下关于翻砂铸造的发展前景,仅供参考:
✅ 支撑行业存续的利好(机会)
1. 下游刚需底盘稳固
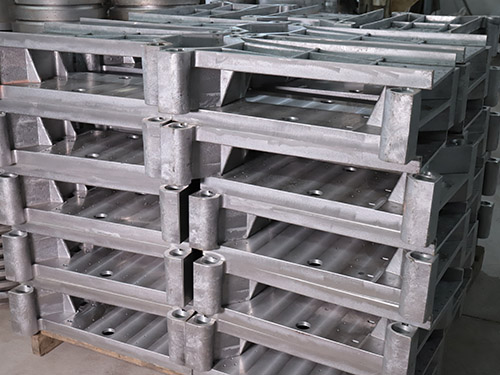
机床床身、泵阀壳体、减速机箱体、重型机械、轨道交通、液压件、新能源设备底座、储能设备壳体,大量需要复杂内腔、大尺寸铸铁 / 球铁 / 铸钢毛坯,压铸、锻造、精密铸造做不了或者成本极高,翻砂是首选方案。
新能源装备、储能、液压工程机械的发展,带来球墨铸铁、高性能铸件增量;传统内燃机铸件萎缩,但新赛道可以对冲一部分下滑。
2. 工艺本身不可替代
- 铸件重量跨度极大:几百克到几十吨;
- 材质覆盖灰铁、球铁、铸钢、不锈钢、铜铝;
- 中小批量、多品种打样,模具成本远低于压铸;
- 树脂砂升级后,铸件质量大幅提升,可满足承压件探伤要求。
3. 技术升级带来新增长点
- 自动化造型线替代手工翻砂:降低招工难问题,稳定品质;
- 旧砂再生:废砂循环,大幅降低固废处置成本,是生存必备配置;
- 砂型 3D 打印:无模快速成型,新产品开发打样周期大幅缩短,适合研发样品、小批量复杂件,属于砂铸的延伸升级路线,不是完全替代传统翻砂;
- 铸造 CAE 模拟提前预判气孔、缩孔缺陷,降低废品率。
⚠️ 行业zui大挑战(风险,广东地区重点)
1. 环保政策持续收紧(生死线)
GB 39726 铸造大气排放标准执行,颗粒物、VOC、无组织粉尘管控趋严;固废(废砂)处置成本高,环评、排污许可、在线监测要求高。纯手工小作坊、除尘 / 废砂再生配套不到位的工厂,会持续关停淘汰。现在新建翻砂厂投入大头不是造型设备,而是环保治理系统。
2. 人力成本高、招工难
传统翻砂环境差,重体力岗位招人困难;人工造型质量波动大。出路就是自动化、机械手替代人工,一次性设备投入高。
3. 替代工艺挤压部分市场
- 铝合金小件大批量:压铸、一体化压铸抢占市场;
- 高精度小件:熔模精密铸造;
- 轻量化趋势:部分铸铁件被铝合金替代;
但是:铸钢、大尺寸、厚壁、复杂内腔阀体 / 机架,很难被替代。
4. 同质化竞争,利润薄
低端普通灰铁底座、配重块,价格战激烈,毛利很低;只有往高性能球铁、承压铸件、高附加值精密砂铸转型,才有较好利润。